欢迎来到东莞市正航仪器设备有限公司网站

可靠性环境试验设备厂家
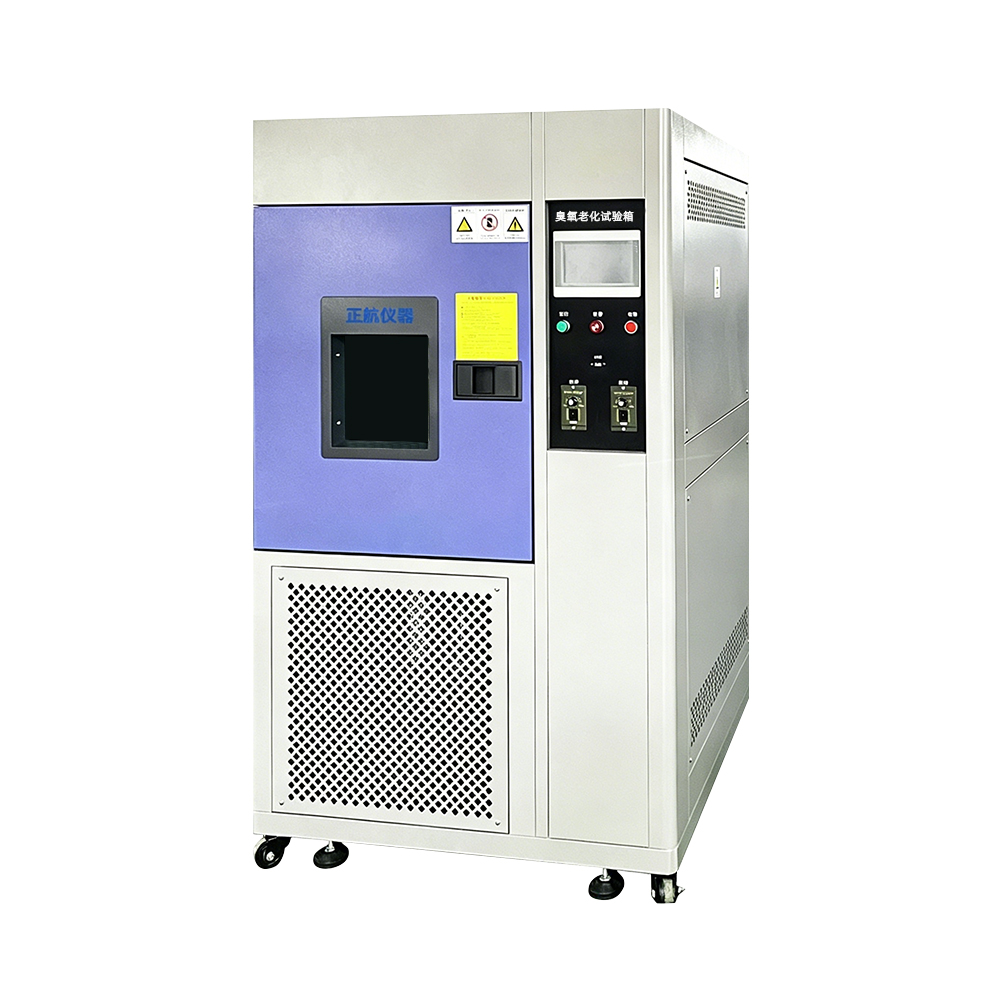
设备标称能到100pphm,用起来只有一半;或者空箱能到,装满试样就上不去。这类问题八成不是发生器买小了,是两处结构没做好:臭氧送不到位,或者送进去又漏掉了。
一、第一处:臭氧怎么送到每个样品上
臭氧是发生器产生的,产生量够不够只看一半。另一半是气流能不能把它搅匀、送到位。
要核查四件事:
发生器的位置和产生量余量。内置还是外置、产生能力比常用浓度高多少。产生量贴着常用值买的,一装样品就不够了。
送风方式。是强制循环还是自然扩散。循环的话,风道从哪里进、从哪里回,能不能扫到样品架每一层。
样品架与风道的关系。架子装上去以后,风是穿过还是绕过。这一条直接决定满架以后浓度掉多少。
检测点位置。探头或取样口在回风混合段,读的是混合后的值;在边角或进风口,读的是局部。位置不对,看到的数和实际就不是一回事。
二、第二处:密封和换气
这一处是"漏"和"稀"两个问题。
漏。门封、箱体接缝、管路接口,任何一处渗漏都会让浓度往下掉。而且臭氧有味道也有害,漏了不只是数据问题,还是安全问题。
稀。换气量设计不合适也会掉浓度。换气太大,新进来的空气一直在稀释;换气太小,湿度和分解产物累积,条件又跑偏。所以换气率要可调,并且要在方案里写清范围。
这两条合起来就是一个结论:箱体要密得住,换气要调得动。缺一样,浓度都稳不了。
三、怎么现场核查
别只看样本。要求看样机或者现场机,做三个动作:
开箱看风道。看进回风口位置、样品架装好以后还剩多少过流截面。这个用眼睛就能看出来。
关门查密封。看门封结构是几道、密封条是什么材质、有没有压紧机构。薄薄一层胶条的门,长期用必然漏。
满架测浓度。装上你常用的试样数量和拉伸架,从开机开始记,看多久达标、达标后稳不稳、几个位置差多少。空箱数据只能说明设备底子。
四、参数和合同怎么写
写清常用浓度值、稳态控制偏差、开机到达标的时间。
写清满架(含拉伸架)条件下的浓度和均匀性要求。这一句最能防后期扯皮。
写清换气率可调范围、门封结构形式、有无漏气检测手段。
写清取样点位置、探头类型和校准方式。
五、一句话收尾
浓度不达标,先查两处:一是臭氧送得到不到位(发生量余量、风道、样品架遮挡、取样点),二是箱体密不密得住、换气调不调得动。
这两处对了,发生器小一点也能跑出稳定浓度;这两处不行,发生器买大一倍也白搭。把常用浓度、试样数量和拉伸架形式发过来,我们按满架条件核一遍结构和换气设计。


 400-822-8565贾小姐/15899697899


